
ફિનિશ્ડ ગ્રેનાઈટ મશીન ટૂલ બેડની લાંબા ગાળાની ચોકસાઈ મોટાભાગે કાચા પથ્થરની ખાલી જગ્યા પસંદ કરવામાં આવે તે ક્ષણે નક્કી થાય છે. ઘણા પ્રોજેક્ટ્સ પછીના તબક્કે મશીનિંગ દરમિયાન ચોકસાઇ ડ્રિફ્ટ, સ્થાનિક વિકૃતિ અથવા અચાનક ક્રેકીંગનો ભોગ બને છે. મૂળ કારણ ઘણીવાર લેપિંગ પ્રક્રિયા નથી, પરંતુ ખાલી જગ્યા પસંદગી દરમિયાન અપૂરતી નિરીક્ષણ છે. ઘણા ખરીદદારો ફક્ત આંતરિક ખનિજ રચના, સૂક્ષ્મ-અસ્થિભંગ અને તાણની સ્થિતિ જેવા છુપાયેલા સૂચકાંકોને અવગણીને પથ્થરને તેના સપાટીના રંગ દ્વારા નક્કી કરે છે. ખામીઓ ફક્ત ફિનિશ મશીનિંગ તબક્કે જ શોધી કાઢવામાં આવે છે, જેના પરિણામે ખર્ચાળ વિલંબ અને સામગ્રીનું નુકસાન થાય છે. ગ્રેનાઈટ મશીન ટૂલ બેડ બનાવવા માટે ખાલી જગ્યા પસંદગી, ઓર સ્ત્રોત સ્ક્રીનીંગ, આંતરિક ખામી શોધ અને ભૌતિક મિલકત નમૂના પરીક્ષણો માટે મૂલ્યાંકન માપદંડોનો સંપૂર્ણ સેટ જરૂરી છે.
ઓર સ્ત્રોત ખાલી ગુણવત્તા માટે પ્રથમ ચેકપોઇન્ટ તરીકે કામ કરે છે. બધા કાળા ગ્રેનાઈટ અતિ-ચોકસાઇવાળા મશીન ટૂલ બેડ બનાવવા માટે યોગ્ય નથી. વિવિધ નસોમાંથી ખડકોના શરીરમાં ખનિજ કણોના ગુણોત્તર અને અશુદ્ધતા સામગ્રીમાં ઘણો તફાવત હોય છે. કેટલાક ઓર બોડીમાં અભ્રક અને ફેલ્ડસ્પારનું પ્રમાણ વધુ હોય છે, જે આંતરિક સ્ફટિકો વચ્ચે નબળા બંધન બળ સાથે સામગ્રીને પ્રમાણમાં નરમ બનાવે છે. આવી સામગ્રી મશીનિંગ દરમિયાન અનાજ છોડવાનું વલણ ધરાવે છે. લાંબા ગાળાના વર્કશોપ તાપમાનના વધઘટ અને સૂક્ષ્મ-કંપન હેઠળ, તેની સપાટીની ખરબચડી સતત બગડતી રહેશે. ZHHIMG સ્થિર ઓર નસોમાંથી ઉચ્ચ-ઘનતાવાળા કાળા ગ્રેનાઈટને પસંદગીયુક્ત રીતે સ્ત્રોત કરે છે. ખડક ગાઢ અને સમાન છે જેમાં વાજબી ક્વાર્ટઝ પ્રમાણ અને ચુસ્તપણે એકબીજા સાથે જોડાયેલા ખનિજ સ્ફટિકો છે. આ ખાલી જગ્યાને સહજ નીચા થર્મલ વિસ્તરણ અને ઉચ્ચ કઠોરતા આપે છે, જે શરૂઆતથી જ સામગ્રીની અસંગતતાને કારણે થતા ચોકસાઇ જોખમોને દૂર કરે છે.
દ્રશ્ય નિરીક્ષણ ફક્ત સ્પષ્ટ સપાટી ખામીઓ શોધી શકે છે અને પથ્થરની અંદર છુપાયેલી આંતરિક સમસ્યાઓ ઓળખી શકતું નથી. અદ્રશ્ય આંતરિક માઇક્રોક્રેક્સ, ઇન્ટરલેયર્સ અને ખાલી જગ્યાઓ ખાલી જગ્યાઓ માટે સૌથી મોટા જોખમોનું પ્રતિનિધિત્વ કરે છે. આ ખામીઓ પથ્થરની અંદર ઊંડા દટાયેલી હોય છે અને પ્રારંભિક કાપવાના તબક્કે શોધી શકાતી નથી. જો કે, અનુગામી સોઇંગ, રફ ગ્રાઇન્ડીંગ, તેમજ લાંબા ગાળાના યાંત્રિક લોડિંગ અને મશીન ટૂલ્સના વૈકલ્પિક તાપમાન ચક્ર દરમિયાન તિરાડો ધીમે ધીમે વિસ્તરશે, જે બેડ સંદર્ભને સીધા નુકસાન પહોંચાડશે. બ્લેન્ક્સ અમારી ફેક્ટરીમાં આવ્યા પછી, અમે આંતરિક ફ્રેક્ચર અને વિજાતીય ઇન્ટરલેયર્સની સ્થિતિને સંપૂર્ણપણે ચિહ્નિત કરવા માટે અલ્ટ્રાસોનિક ખામી શોધ દ્વારા દરેક રફ બ્લોકનું સંપૂર્ણ-ક્ષેત્ર સ્કેનિંગ કરીએ છીએ. ઘૂસી રહેલી તિરાડો અથવા મોટા છૂટા ઇન્ટરલેયરવાળા ખાલી જગ્યાઓ સીધા નકારી કાઢવામાં આવે છે. નાની સ્થાનિક ખામીઓ માટે, અમે મૂલ્યાંકન કરીએ છીએ કે શું તે તાણ-વહન ઝોનમાં છે કે બેડના સંદર્ભ કાર્યકારી સપાટીઓમાં છે કે ખામીયુક્ત ભાગને દૂર કરવો કે સંપૂર્ણ ખાલી જગ્યા કાઢી નાખવી તે નક્કી કરવા માટે.
ભૌતિક ગુણધર્મ પરીક્ષણના નમૂના લેવા એ ખાલી પસંદગીનો મુખ્ય ભાગ છે. એક જ રફ બ્લોકના વિવિધ પ્રદેશોમાં ઘનતા, થર્મલ વિસ્તરણ ગુણાંક અને સ્થિતિસ્થાપક મોડ્યુલસમાં વધઘટ થઈ શકે છે. ફક્ત બેચ ઓર રિપોર્ટ્સના આધારે સામગ્રીની ગુણવત્તાનું મૂલ્યાંકન કરવું પૂરતું નથી. ZHHIMG ભૌતિક ગુણધર્મ પરીક્ષણો માટે ખાલી જગ્યાઓના બિન-મશીનવાળા અનામત વિસ્તારોમાંથી નમૂના લે છે, જેમાં ઘનતા (આશરે 3100kg/m³), થર્મલ વિસ્તરણ ગુણાંક, પાણી શોષણ અને સ્થિતિસ્થાપક મોડ્યુલસ સહિતના મુખ્ય સૂચકાંકો પર ધ્યાન કેન્દ્રિત કરવામાં આવે છે. પાણી શોષણ ખાસ ધ્યાન આપવાને પાત્ર છે. ઉચ્ચ પાણી શોષણવાળા પથ્થરમાં પુષ્કળ છિદ્રો હોય છે. તે બદલાતી આસપાસની ભેજ સાથે ધીમે ધીમે ભેજને શોષી લે છે અને છોડે છે, જેનાથી ધીમે ધીમે વોલ્યુમ વિસ્તરણ અને સંકોચન થાય છે અને સંદર્ભ ડ્રિફ્ટ થાય છે. ફક્ત સ્થિર અને લાયક ભૌતિક પરિમાણોવાળા ખાલી જગ્યાઓ જ કાપવા માટે આગળ વધી શકે છે.
બ્લેન્ક્સની આંતરિક તાણ સ્થિતિને સરળતાથી અવગણવામાં આવે છે. ભૂગર્ભ સ્તરના દબાણ હેઠળ કુદરતી ગ્રેનાઈટ રચાય છે. ખાણકામ અને કરવત મૂળ જીઓસ્ટ્રેસને મુક્ત કરે છે અને ખાલી જગ્યાની અંદર શેષ તણાવ છોડી દે છે. જો ખાલી જગ્યા પર પૂરતી વૃદ્ધત્વ સારવાર ન થાય, તો રફ મશીનિંગમાં નોંધપાત્ર સામગ્રી દૂર કર્યા પછી તણાવ ફરીથી વિતરિત થશે. આ ઘટકના ધીમા બેન્ડિંગ વિકૃતિનું કારણ બને છે અને અગાઉના લેપિંગમાં પ્રાપ્ત સપાટતાને ઝડપથી અમાન્ય કરે છે. ZHHIMG શેષ આંતરિક તાણને મુક્ત કરવા માટે પસંદ કરેલા બ્લેન્ક પર લાંબા સમય સુધી કુદરતી વૃદ્ધત્વ લાગુ કરે છે, ત્યારબાદ ગૌણ પુનઃનિરીક્ષણ કરવામાં આવે છે. ભારે મશીન બેડના મોટા-ટનેજ બ્લેન્ક માટે વૃદ્ધત્વ ચક્ર તે મુજબ લંબાવવામાં આવે છે, જે ફિનિશ મશીનિંગ પછી કોઈ સ્વયંભૂ વિકૃતિની ખાતરી કરે છે.
ખાલી ભૂમિતિ અને મશીનિંગ ભથ્થાનું આયોજન પણ સામગ્રી પસંદગીમાં સહાયક મુદ્દાઓ છે. રફ બ્લોક્સનું કદ બદલતી વખતે, કટીંગ, રફ ગ્રાઇન્ડીંગ, એજિંગ અને ફાઇન લેપિંગમાં સામગ્રીના નુકસાનને ધ્યાનમાં રાખીને વાજબી મશીનિંગ ભથ્થું અનામત રાખવું જોઈએ. અપૂરતી ભથ્થું એટલે કે રફ મશીનિંગ દરમિયાન છુપાયેલા ખામીઓ મળી આવે ત્યારે સમગ્ર ખાલી જગ્યાને સ્ક્રેપ કરવામાં આવશે. વધુ પડતું ભથ્થું પ્રોસેસિંગ ખર્ચ અને તાણ મુક્તિ ચક્રમાં વધારો કરે છે. વધુમાં, રફ બ્લોક્સના હવામાનગ્રસ્ત બાહ્ય સ્તરોને ટાળવા જોઈએ. લાંબા ગાળાના પર્યાવરણીય ધોવાણને કારણે ઓર બોડીઝનો સપાટી સ્તર ઢીલો થઈ જાય છે અને તેનો ઉપયોગ ક્યારેય મશીન બેડની સંદર્ભ કાર્યકારી સપાટી તરીકે થવો જોઈએ નહીં. 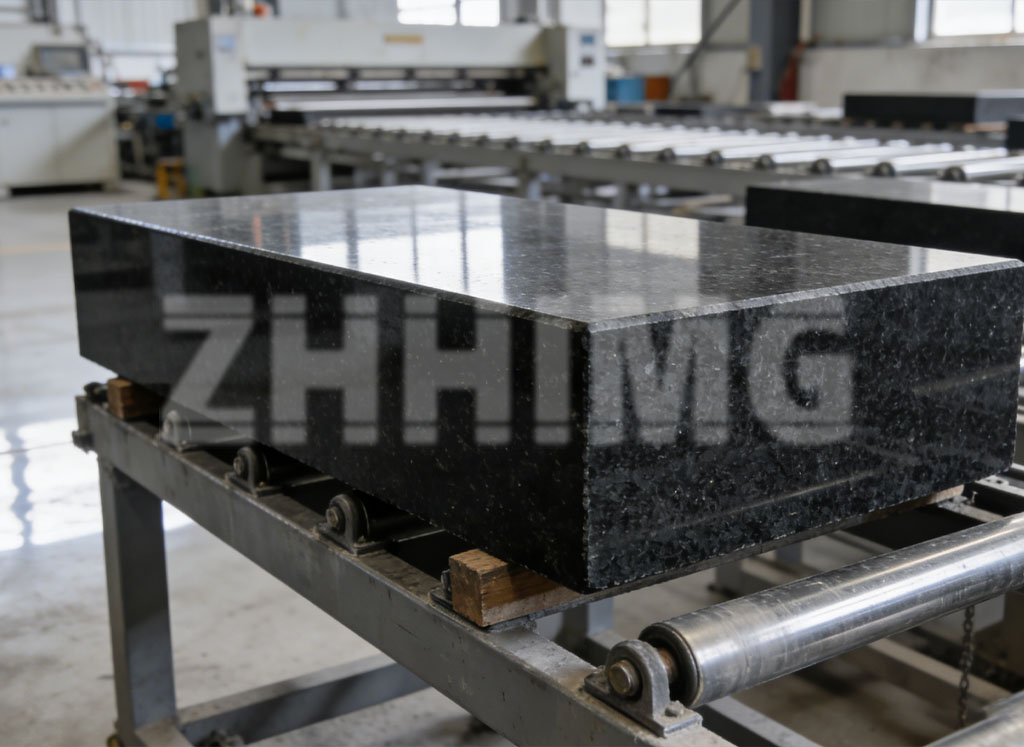
ઘણા ગ્રાહકો એક સામાન્ય ગેરસમજમાં પડે છે: ફક્ત ખાલી કઠિનતા પર ધ્યાન કેન્દ્રિત કરવું. કઠિનતા મહત્વપૂર્ણ હોવા છતાં, મશીન ટૂલ બેડ માટેના ખાલી જગ્યાઓ માટે બધા ભૌતિક સૂચકાંકોનું સંતુલિત પ્રદર્શન જરૂરી છે. ઉચ્ચ કઠિનતા છતાં નબળી થર્મલ સ્થિરતા અને પુષ્કળ આંતરિક ફ્રેક્ચર ધરાવતો પથ્થર હજુ પણ ચોકસાઇ સાધનો માટે આધાર તરીકે અયોગ્ય છે. સામગ્રી પસંદગીનો મુખ્ય ભાગ વ્યાપક કામગીરીમાં રહેલો છે: એકરૂપ સામગ્રી, ઓછો અવશેષ તણાવ, ઓછો થર્મલ વિસ્તરણ અને ઉચ્ચ ભીનાશ, એક જ પરિમાણના આત્યંતિક મૂલ્યને બદલે.
અલ્ટ્રા-પ્રિસિઝન ઘટકોના ઉત્પાદનના વર્ષોના અનુભવને આધારે, ZHHIMG એ સંપૂર્ણ ખાલી મૂલ્યાંકન પ્રણાલી સ્થાપિત કરી છે. મશીન ટૂલ બેડ, ગેન્ટ્રી ફ્રેમ અને નિરીક્ષણ પ્લેટફોર્મ માટે લાયક ગ્રેનાઈટ બ્લેન્ક્સને ઓર સ્ત્રોત પસંદગી, અલ્ટ્રાસોનિક ખામી શોધ, ભૌતિક નમૂના અને તાણ વૃદ્ધત્વ દ્વારા તબક્કાવાર તપાસવામાં આવે છે. ગ્રેનાઈટ ઉપરાંત, અમે પ્રોજેક્ટ ઓપરેટિંગ પરિસ્થિતિઓ અનુસાર ખનિજ કાસ્ટિંગ અને UHPC જેવી વૈકલ્પિક બેઝ મટિરિયલ્સની તુલના કરી શકીએ છીએ અને ગ્રાહકો માટે સૌથી યોગ્ય બેઝ મટિરિયલ સોલ્યુશનની ભલામણ કરી શકીએ છીએ.
ગ્રેનાઈટ મશીન ટૂલ બેડ માટે ખાલી જગ્યાની પસંદગી ફક્ત દેખાવ પર જ નહીં પરંતુ અદ્રશ્ય આંતરિક ગુણવત્તા પર પણ આધાર રાખે છે. કડક ખાલી જગ્યાની તપાસ અનુગામી પ્રક્રિયામાં સ્ક્રેપિંગના જોખમોને મોટા પ્રમાણમાં ઘટાડી શકે છે અને ઘણા વર્ષોની સેવા માટે ફિનિશ્ડ બેન્ડના સ્થિર ભૌમિતિક બેન્ચમાર્કની ખાતરી આપી શકે છે. તે સાધનોના લાંબા ગાળાના ઉચ્ચ-ચોકસાઇ સંચાલન માટે પૂર્વશરત પાયા તરીકે કાર્ય કરે છે.
પોસ્ટ સમય: સપ્ટેમ્બર-૧૭-૨૦૨૬