
- એડેપ્ટર પ્લેટોની સુપરપોઝિશન ભૂલો દૂર કરો અને એકીકૃત હોમોલોગસ ડેટામનો અનુભવ કરો
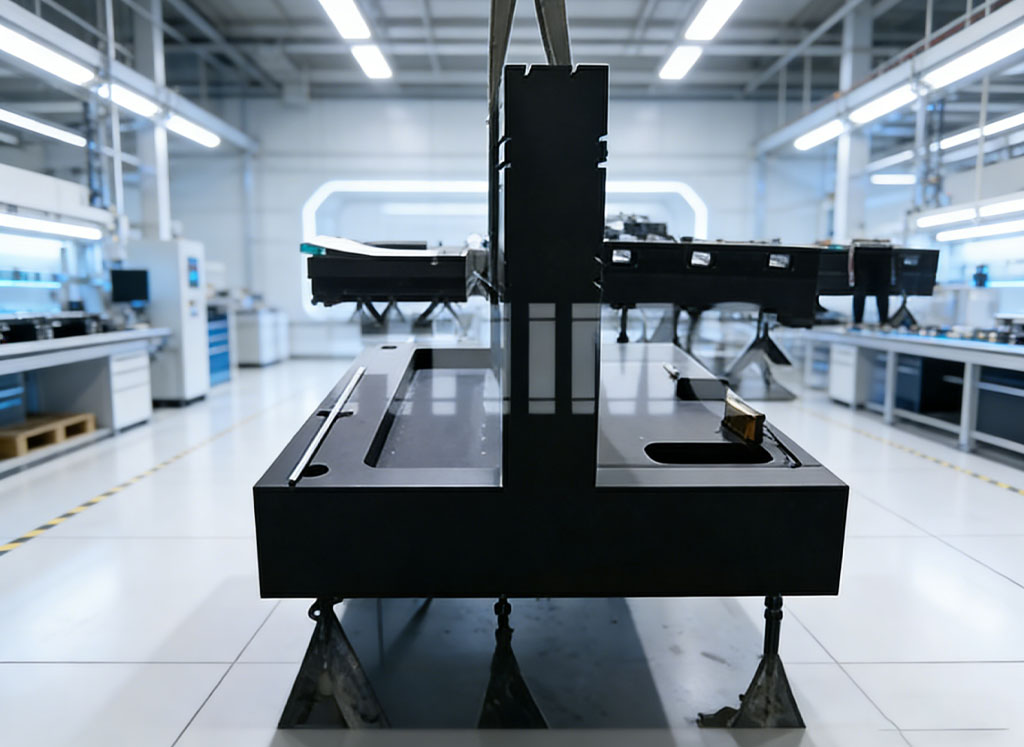
પરંપરાગત સોલ્યુશન્સમાં, બેઝ બોડીઝ અને મેટલ એડેપ્ટર ગ્રુવ્સ અલગથી બનાવવામાં આવે છે અને બોલ્ટ્સ સાથે એસેમ્બલ કરવામાં આવે છે, જે સંયુક્ત-સપાટી સપાટતા વિચલન, એસેમ્બલી ખોટી ગોઠવણી અને પ્રી-ટાઇટનિંગ વિકૃતિને સુપરપોઝિશન ભૂલો તરીકે રજૂ કરે છે. ZHHIMG વન-પીસ ગ્રુવિંગ ટેકનોલોજી સાથે, માઉન્ટિંગ ગ્રુવ્સનું પોઝિશનિંગ ડેટમ અને વર્ટિકલ બેઝનો મુખ્ય ડેટમ ફેસ સંપૂર્ણપણે સમાનતાવાળા સંદર્ભો સાથે સમાન ગ્રેનાઈટ સબસ્ટ્રેટમાંથી ઉદ્દભવે છે, અને કોઈ વધારાના મેટલ એડેપ્ટરની જરૂર નથી. ગ્રુવ પોઝિશન ટોલરન્સ અને ગ્રુવ-વોલ લંબરૂપતા બેઝ ડેટમ સાથે એક પાસમાં રચાય છે, જે એબે ભૂલોને મોટા પ્રમાણમાં ઘટાડે છે. તે ખાસ કરીને ઉચ્ચ-સંવેદનશીલતા ઉપકરણો જેમ કે છબી માપન સાધનો અને AOI ઓપ્ટિકલ નિરીક્ષણ ઉપકરણો માટે યોગ્ય છે, અને સંપૂર્ણ-મશીન એસેમ્બલી પછી ભૌમિતિક-ચોકસાઈ સુસંગતતામાં નોંધપાત્ર સુધારો કરે છે.
- વિભાજીત જોડાણોમાંથી તણાવની સાંદ્રતા ટાળો અને એકંદર માળખાકીય કઠોરતામાં વધારો કરો
ગ્રેનાઈટ એક બરડ સામગ્રી છે. જ્યારે અલગ ધાતુના એડેપ્ટરોને બોલ્ટ દ્વારા બાંધવામાં આવે છે, ત્યારે બોલ્ટ ટોર્ક સંપર્ક બિંદુઓ પર સ્થાનિક તણાવ ઉત્પન્ન કરે છે. લાંબા ગાળાના ભારને વૈકલ્પિક રીતે લાગુ કરવા પર, તણાવ વિકૃતિ અથવા છુપાયેલા પથ્થર ક્રેકીંગ પણ થઈ શકે છે. એક ટુકડો ગ્રુવિંગ ગ્રેનાઈટ સબસ્ટ્રેટની અંદર માઉન્ટિંગ ઇન્ટરફેસોને એકીકૃત કરે છે; વિવિધ સામગ્રી વચ્ચેના ઇન્ટરફેસોને બંધન કર્યા વિના બળ સમગ્ર આધાર પર સમાનરૂપે વિતરિત થાય છે. ઉચ્ચ-ઘનતાવાળા કાળા ગ્રેનાઈટ સબસ્ટ્રેટ સાથે જોડીને, એકંદર કઠોરતામાં વધુ સુધારો થાય છે. સ્થાનિક સૂક્ષ્મ-વિકૃતિ ભાગ્યે જ ઉચ્ચ-ગતિશીલ ગતિશીલ અસર અને સતત ભારે-ભાર કાર્યકારી પરિસ્થિતિઓ હેઠળ થાય છે જેથી લાંબા ગાળાની માળખાકીય સ્થિરતા વધુ સારી બને.
- ગ્રુવ્સ અને ડેટમ માટે સિંક્રનસ એજિંગ ટ્રીટમેન્ટ લાંબા ગાળાના ચોકસાઇ ડ્રિફ્ટને અટકાવે છે
ગ્રુવિંગ ગ્રુવ ઓપનિંગ્સની આસપાસ શેષ તણાવ ઘટાડવાનું કારણ બને છે. મોટાભાગના ઉત્પાદકો ગ્રુવિંગ અને ફાઇન ગ્રાઇન્ડિંગ પછી તરત જ ફિનિશ્ડ પ્રોડક્ટ્સ પહોંચાડે છે. ડિલિવરી પછી, તણાવ મુક્તિ ગ્રુવ પરિમાણો અને બેઝ લંબરૂપતાના ઓફસેટનું કારણ બનશે. ZHHIMG સંપૂર્ણ વર્કફ્લોને અનુસરે છે: રફ મશીનિંગ અને ગ્રુવિંગ ગ્રાઇન્ડિંગ ભથ્થા સાથે અનામત → સ્ટોકયાર્ડમાં મલ્ટી-સ્ટેજ એજિંગ અને ગ્રુવિંગ → ફાઇન ગ્રાઇન્ડિંગ અને મેન્યુઅલ લેપિંગમાંથી કટીંગ સ્ટ્રેસ મુક્ત કરવા માટે સતત-તાપમાન વર્કશોપ. મોટા કદના ઘટકો માટે, 200 000 m² ઉત્પાદન સ્થળ અને 20 000 m² કાચા-પથ્થર સ્ટોકયાર્ડમાં લાંબા ગાળાની કુદરતી તાણ રાહત કરવામાં આવે છે. 10 000 m² સતત-તાપમાન અને સતત-ભેજ વર્કશોપ પર્યાવરણીય વિક્ષેપને અલગ કરે છે, ગ્રુવ સ્પેસિંગ, ગ્રુવ-વોલ સમાંતરતા અને બેઝ લંબરૂપતાને સમય-આધારિત ડ્રિફ્ટથી મુક્ત કરે છે અને DIN અને ASME જેવા આંતરરાષ્ટ્રીય મેટ્રોલોજી ધોરણોની લાંબા ગાળાની સેવા આવશ્યકતાઓનું પાલન કરે છે.
- નેનો-લેવલ ગ્રાઉન્ડ ગ્રુવ સપાટીઓ મેચિંગ ઘટકો માટે એસેમ્બલી અને કમિશનિંગ વર્કલોડ ઘટાડે છે
ઘણા ઉત્પાદકો ગ્રુવિંગ પછી ફક્ત સરળ મિલિંગ કરે છે, જેના પરિણામે ગ્રુવ-વોલ ખરબચડી નબળી પડે છે અને ગ્રાહકો માટે સાઇટ પર ફિટિંગનું વ્યાપક કાર્ય થાય છે. 30 વર્ષથી વધુ મેન્યુઅલ લેપિંગ અનુભવ ધરાવતા મોટા કદના NT સરફેસ ગ્રાઇન્ડર્સ અને ગ્રાઇન્ડિંગ ટેકનિશિયનોથી સજ્જ, ZHHIMG માઇક્રોન-લેવલ ચોકસાઈ પ્રાપ્ત કરવા માટે માઉન્ટિંગ ગ્રુવ્સની બંને બાજુની દિવાલો અને નીચેની સપાટીઓ માટે ચોકસાઇ ગ્રાઇન્ડિંગનું અમલીકરણ કરે છે. રેનિશા લેસર ઇન્ટરફેરોમીટર, WYLER ઇલેક્ટ્રોનિક લેવલ અને અન્ય સાધનોનો ઉપયોગ કરીને ગ્રુવ ડાયમેન્શન, સમાંતરતા અને પોઝિશનલ ટોલરન્સનું સંપૂર્ણ નિરીક્ષણ કરવામાં આવે છે, જેના માપન સાધનો રાષ્ટ્રીય મેટ્રોલોજી સંસ્થામાં શોધી શકાય છે. ગ્રાહકો માલ પ્રાપ્ત થયા પછી, સાઇટ પર ફિટિંગ કાપીને અને પુનરાવર્તિત કમિશનિંગ ચક્રને કાપીને અને સંપૂર્ણ મશીન ઉત્પાદન લીડ-ટાઇમ ટૂંકાવીને સીધા પોઝિશનિંગ બ્લોક્સ, એર-બેરિંગ એસેમ્બલી અને રેખીય મોડ્યુલો ફિટ કરી શકે છે.
- સંકલિત ડિઝાઇન વિવિધ જટિલ ઉપકરણો માટે કસ્ટમાઇઝ્ડ માંગને ટેકો આપે છે.
કાઉન્ટર-સિંક, એમ્બેડેડ થ્રેડ ઇન્સર્ટ્સ અને પિન હોલ સાથે, ડ્રોઇંગ અનુસાર માઉન્ટિંગ ગ્રુવ્સ, પોઝિશનિંગ ગ્રુવ્સ અને ટી-સ્લોટ્સના બહુવિધ સંયોજનો બનાવી શકાય છે. 20 મીટર લાંબા અને 100 ટન સિંગલ-પીસ ઘટકો માટે ફેક્ટરી ક્ષમતા દ્વારા સમર્થિત, 2-D માપન સાધનો માટે નાના અને મધ્યમ વર્ટિકલ પેડેસ્ટલ્સ તેમજ સેમિકન્ડક્ટર અને નવા-ઊર્જા નિરીક્ષણ સાધનો માટે વધારાના-મોટા વર્ટિકલ કોલમ બેઝ માટે એક-પીસ ગ્રુવિંગ સાકાર કરી શકાય છે. સીમ-પ્રેરિત ભૂલો સાથે સ્પ્લિટ-જોઇન્ટ એસેમ્બલી ટાળવામાં આવે છે. ગ્રેનાઈટ એર-બેરિંગ યુનિટ્સ, ઓપ્ટિકલ મોડ્યુલ્સ અને નિરીક્ષણ ટૂલિંગને સીધા બેઝ પર માઉન્ટ કરી શકાય છે જેથી વન-સ્ટોપ ડિલિવરી પ્રાપ્ત થાય અને ગ્રાહકોના ભાગોની ખરીદી અને વ્યવસ્થાપન ખર્ચમાં ઘટાડો થાય.
- ગતિશીલ કાર્યકારી પરિસ્થિતિઓમાં ચોકસાઈની ખાતરી આપવા માટે સંપૂર્ણ ડેમ્પિંગ કામગીરી જાળવી રાખવામાં આવી છે.
પોસ્ટ-ફિટેડ મેટલ એડેપ્ટર ગ્રુવ્સ ગ્રેનાઈટના આંતરિક ભીનાશ ગુણધર્મમાં ફેરફાર કરે છે; ધાતુના ભાગોનો રેઝોનન્સ સાધનોના કંપનને વધારે છે. એક-પીસ ગ્રુવિંગ ફક્ત આંશિક પથ્થરની સામગ્રીને દૂર કરે છે અને કાળા ગ્રેનાઈટની ઉત્તમ કંપન-શોષક ક્ષમતાને સંપૂર્ણપણે સાચવે છે. હાઇ-સ્પીડ રિસિપ્રોકેટિંગ ગતિ, લેસર પલ્સ ઓપરેશન અને નિરીક્ષણ પ્રોબ્સના ઉચ્ચ-આવર્તન સ્કેનિંગ હેઠળ, રેઝોનન્સ હસ્તક્ષેપને દબાવવા અને ઓપ્ટિકલ ઇમેજિંગ અને પરિમાણીય માપન ડેટાની સુરક્ષિત પુનરાવર્તિતતા માટે કંપન ઝડપથી ક્ષીણ થાય છે. બાહ્ય કંપન હસ્તક્ષેપ સાથે ઉત્પાદન વર્કશોપમાં પણ ગ્રુવ-માઉન્ટેડ એસેમ્બલીઓની સ્થિર સ્થિતિ ચોકસાઈ જાળવી શકાય છે.
- કાટ વગર કાટ પ્રતિકાર પછીના તબક્કાના જાળવણી ખર્ચ ઘટાડે છે
બધા ખાંચો ગ્રેનાઈટ સબસ્ટ્રેટ પર એકીકૃત રીતે બનેલા હોય છે, જેમાં ધાતુના એડેપ્ટરોને કાટ લાગવા, ઓક્સિડેશન થવા અથવા સપાટીને છાલવા જેવા જોખમો નથી. સેમિકન્ડક્ટર વર્કશોપ અને લિથિયમ-બેટરી પ્લાન્ટમાં વિવિધ માધ્યમોમાં સફાઈ એજન્ટોના સંપર્કમાં આવવાથી, ખાંચો કાટ લાગશે નહીં અને તારીખ સપાટીને દૂષિત કરશે નહીં. કાટ વિરોધી કોટિંગ જાળવણી બિનજરૂરી છે. ખાંચો સાફ કરવા માટે સરળ છે અને કાટનો કાટમાળ એકઠા થવાની શક્યતા ઓછી છે જે ગતિશીલ ઘટકોને દૂષિત કરી શકે છે, જે સાધનોના સમગ્ર સેટની સેવા જીવનને લંબાવશે અને ધૂળ-મુક્ત વર્કશોપ અને મેટ્રોલોજી પ્રયોગશાળાઓમાં લાંબા ગાળાના સતત સંચાલનને અનુકૂળ રહેશે.
પોસ્ટ સમય: ઓગસ્ટ-૧૨-૨૦૨૬