
ચોકસાઇવાળા ગ્રેનાઈટ ઘટકોને ગ્રાઇન્ડીંગ પૂર્ણ કર્યા પછી, ઉચ્ચ ચોકસાઈ ફક્ત સીધી એસેમ્બલી દ્વારા સ્થિર રીતે પ્રાપ્ત કરી શકાતી નથી. ઘણા પ્રોજેક્ટ્સમાં સંપૂર્ણ મશીન એસેમ્બલી તબક્કા દરમિયાન બેન્ચમાર્ક ડ્રિફ્ટ અને સપાટતાને નુકસાન ઘણીવાર પથ્થરની અપૂરતી ગુણવત્તાને કારણે થતું નથી, પરંતુ એસેમ્બલીમાં અયોગ્ય કામગીરીને કારણે થાય છે. સ્ટીલ અને કાસ્ટ આયર્નથી અલગ, ગ્રેનાઈટમાં ઉચ્ચ બરડપણું અને કેન્દ્રિત સ્થાનિક ભાર પ્રત્યે સંવેદનશીલતા હોય છે. તેની સંદર્ભ કાર્યકારી સપાટી નેનો-સ્તરની ચોકસાઇ સુધી પહોંચે છે; કોઈપણ અયોગ્ય ક્લેમ્પિંગ, અસમાન બળ અથવા બેદરકારીપૂર્વક સફાઈ ચોકસાઈના ઉલટાવી શકાય તેવા નુકસાન તરફ દોરી શકે છે.
એસેમ્બલી પહેલાની તૈયારી એ પહેલું પગલું છે જેને ઘણા ઇજનેરો સરળતાથી અવગણે છે. એસેમ્બલીનું કામ અનપેક કર્યા પછી તરત જ શરૂ ન થવું જોઈએ. ગ્રેનાઈટ ઘટકને તાપમાન સમાનતા માટે એસેમ્બલી વર્કશોપની અંદર રાખવું જોઈએ જેથી પથ્થરનું તાપમાન આસપાસના તાપમાન સાથે સંપૂર્ણપણે મેળ ખાય. જો પથ્થર અને આસપાસના વાતાવરણ વચ્ચે તાપમાનનો તફાવત હોય, તો એસેમ્બલી પછી ધીમા થર્મલ વિસ્તરણ અને સંકોચન સમગ્ર મશીનની અંદર છુપાયેલા તાણનું નિર્માણ કરશે. વ્યાપક સફાઈ પણ જરૂરી છે. સામાન્ય સુતરાઉ યાર્ન અથવા સખત સ્ક્રેપર્સથી સંદર્ભ સપાટીઓને સાફ કરશો નહીં. ફિટિંગ સપાટીઓ પર કાટમાળ અને ધાતુના ધૂળના કણોના અવશેષો એકવાર બાંધી દેવામાં આવ્યા પછી જમીનની સપાટીમાં દબાવવામાં આવશે, જેનાથી કાયમી સ્ક્રેચ રહેશે અને સંદર્ભ પ્લેનને નુકસાન થશે. ZHHIMG આવા પ્રારંભિક જોખમોને ટાળવા માટે વિતરિત ઉત્પાદનો સાથે ખાસ સફાઈ ઉપભોક્તા વસ્તુઓ અને સંચાલન માર્ગદર્શિકા પ્રદાન કરે છે.
ગ્રેનાઈટ એસેમ્બલી માટે પોઝિશનિંગ અને ક્લેમ્પિંગ સોલ્યુશન્સ મુખ્ય નિયંત્રણ બિંદુઓ છે. પથ્થરની બાજુની ધાર અથવા કાર્યકારી સપાટીઓને સીધા જ ચુસ્તપણે ક્લેમ્પ કરવા માટે કઠોર ફિક્સરનો ઉપયોગ ક્યારેય થવો જોઈએ નહીં. ગ્રેનાઈટ ઉત્તમ કમ્પ્રેશન પ્રતિકાર ધરાવે છે છતાં નબળા શીયર અને અસર પ્રતિકાર ધરાવે છે. ભારે સિંગલ-પોઇન્ટ ક્લેમ્પિંગ સરળતાથી અદ્રશ્ય માઇક્રોક્રેક્સને ટ્રિગર કરે છે જે સમય જતાં ધીમે ધીમે વિસ્તરે છે અને બેન્ચમાર્ક વિકૃતિનું કારણ બને છે. પરિપક્વ ઉદ્યોગ પદ્ધતિઓ લોડને વિખેરવા માટે સમાનરૂપે વિતરિત મલ્ટિ-પોઇન્ટ સપોર્ટિંગ સ્ટ્રક્ચર્સ સાથે સોફ્ટ-કોન્ટેક્ટ સપોર્ટ અપનાવે છે, વધારાના એસેમ્બલી તણાવ રજૂ કર્યા વિના ગ્રેનાઈટને મુક્ત અને હળવા સ્થિતિમાં રાખે છે. બધા સપોર્ટિંગ પોઇન્ટ્સની સ્થિતિને ઓવરહેંગિંગ સેક્શન ટાળવા અને સ્વ-વજનને કારણે થતા બેન્ડિંગ ડિફોર્મેશનને રોકવા માટે પૂર્વ-ગણતરી કરવાની જરૂર છે.
ફાસ્ટનિંગ માટે પણ ક્રમિક પ્રક્રિયાની જરૂર પડે છે. જ્યારે ગ્રેનાઈટ ઘટકો મેટલ બેઝ, ગાઈડ રેલ્સ અને એર બેરિંગ એસેમ્બલી સાથે જોડાયેલા હોય છે, ત્યારે બોલ્ટને એક જ વારમાં સંપૂર્ણ ટોર્ક સુધી કડક કરી શકાતા નથી. ત્રાંસા સ્ટેપ-બાય-સ્ટેપ કડકાઈ અપનાવવી જોઈએ, સતત સપાટતામાં થતા ફેરફારોનું નિરીક્ષણ કરતી વખતે ટોર્ક વધતો જવો જોઈએ. ધાતુઓ અને ગ્રેનાઈટ થર્મલ વિસ્તરણ લાક્ષણિકતાઓમાં ભિન્ન હોય છે. તાપમાનમાં ફેરફાર હેઠળ બે સામગ્રી વચ્ચે પરસ્પર ખેંચાણ અટકાવવા માટે ડિઝાઇન તબક્કામાં વળતર માળખાં અનામત રાખવાની જરૂર છે, જે ગ્રેનાઈટ પર સતત વધારાનો તાણ લાદે છે. એસેમ્બલી દરમિયાન માઉન્ટિંગ છિદ્રોને સંરેખિત કરવા માટે ગ્રેનાઈટ સંદર્ભ ભાગોને દબાવવા અથવા દબાણ કરવાની ફરજ પાડવાની મનાઈ છે, કારણ કે આવા ક્રૂર સંરેખણ પથ્થરની અંદરના અવશેષ તણાવને બંધ કરે છે.
એસેમ્બલી દરમિયાન પર્યાવરણીય રક્ષણ અનિવાર્ય છે. સતત-તાપમાન મેટ્રોલોજી રૂમની બહાર પણ, એસેમ્બલી ઝોનને ધૂળ-મુક્ત રાખવો જોઈએ જેથી કાટમાળ અને ધાતુના ચિપ્સ સંદર્ભ સપાટી પર ન પડે. હેન્ડલિંગ અને ફરકાવટ દરમિયાન પૂર્વ-ડિઝાઇન કરેલા લિફ્ટિંગ પોઇન્ટ સાથે ફ્લેક્સિબલ સ્લિંગનો ઉપયોગ કરવો જોઈએ; ચીપિંગ અને ધારને નુકસાન અટકાવવા માટે સ્ટીલ વાયર દોરડા પથ્થરની સપાટીને સીધા સ્પર્શ કરી શકતા નથી. એર બેરિંગ મોડ્યુલ્સ અને ઓપ્ટિકલ ઘટકોના એસેમ્બલીની જરૂર હોય તેવા ગ્રેનાઈટ પ્લેટફોર્મ માટે, કર્મચારીઓએ સંદર્ભ કાર્યકારી સપાટી પર સીધા પગ મૂકવાનું ટાળવું જોઈએ. જો કાર્યકારી પરિસ્થિતિઓમાં ઍક્સેસ ફરજિયાત હોય, તો શરીરના વજનને વિતરિત કરવા અને સ્થાનિક ઓવરલોડને રોકવા માટે ખાસ રક્ષણાત્મક મેટ નાખવા જોઈએ. 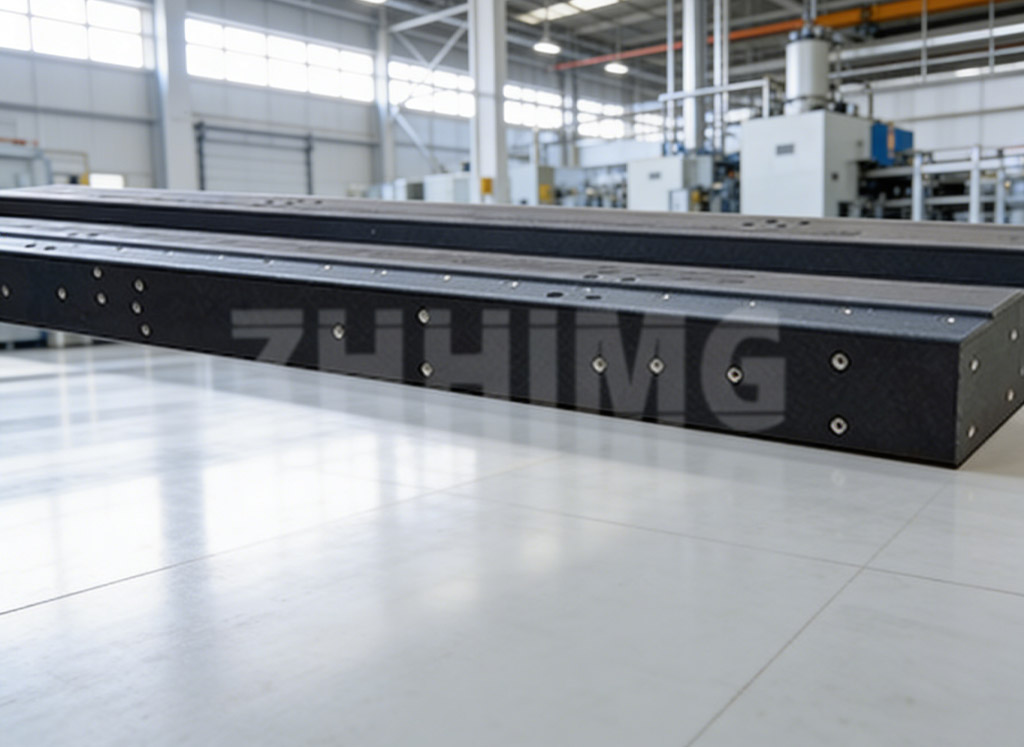
એસેમ્બલી પૂર્ણ થવાનો અર્થ તાત્કાલિક કમિશનિંગ નથી. આરામ અને ફરીથી નિરીક્ષણનો તબક્કો અનામત રાખવો આવશ્યક છે. બધા કનેક્ટર્સ સંપૂર્ણપણે બંધ થઈ ગયા પછી, એસેમ્બલી એસેમ્બલી દરમિયાન ઉત્પન્ન થતા કામચલાઉ તણાવને મુક્ત કરવા માટે થોડા સમય માટે આરામ કરે છે, ત્યારબાદ ઉચ્ચ-ચોકસાઇવાળા સાધનોનો ઉપયોગ કરીને સપાટતા અને સીધીતાનું ફરીથી માપન કરવામાં આવે છે. જો ચોકસાઈ ડ્રિફ્ટ મળી આવે, તો તેને બોલ્ટને બળજબરીથી કડક કરીને સુધારી શકાતી નથી. સપોર્ટિંગ અને ફિટિંગની સ્થિતિનું નિરીક્ષણ કરવા અને એસેમ્બલી સ્કીમને ફરીથી ગોઠવવા માટે ડિસએસેમ્બલી જરૂરી છે. ઘણા ગ્રાહકો સાધનો ઓનલાઈન મૂકવા અને આરામ અને ફરીથી પરીક્ષણ કરવાનું છોડી દેવા માટે ઉતાવળ કરે છે. બેન્ચમાર્ક વિકૃતિ ફક્ત સંપૂર્ણ મશીન કમિશનિંગ દરમિયાન જ જોવા મળે છે, જેના કારણે પુનઃકાર્યનો ખર્ચ ખૂબ વધારે થાય છે.
ટૂંકમાં, ચોકસાઇવાળા ગ્રેનાઈટ ઘટકોને એસેમ્બલ કરવા માટેનો મુખ્ય સિદ્ધાંત બાહ્ય બળ હસ્તક્ષેપ ઓછો કરવો અને વધારાના તાણનો પરિચય ટાળવાનો છે. ગ્રેનાઈટ ફક્ત ત્યારે જ ઉત્કૃષ્ટ પરિમાણીય સ્થિરતા પ્રદાન કરે છે જ્યારે ગેરવાજબી બાહ્ય બળો અને સખત સપાટીના નુકસાનથી મુક્ત હોય. સતત-તાપમાન આરામ અને લવચીક સપોર્ટિંગથી લઈને, સ્ટેપવાઇઝ ફાસ્ટનિંગ અને પૂર્ણ થયા પછી ફરીથી નિરીક્ષણ સુધી, દરેક એસેમ્બલી વિગતો પથ્થરના અંતર્ગત ઉચ્ચ-ચોકસાઇ બેન્ચમાર્કનું રક્ષણ કરે છે. અસંખ્ય પ્રોજેક્ટ્સમાંથી સમૃદ્ધ અનુભવનો ઉપયોગ કરીને, ZHHIMG ઉત્પાદન ડિલિવરી પહેલાં ગ્રાહકોના સાધનોના રેખાંકનો અનુસાર એસેમ્બલી ભલામણો પ્રદાન કરે છે, ગ્રાહકોને એસેમ્બલી દરમિયાન ચોકસાઇ જાળવવામાં મદદ કરે છે અને સંપૂર્ણ મશીનોના સ્થિર લાંબા ગાળાના સંચાલનની ખાતરી આપે છે.
પોસ્ટ સમય: સપ્ટેમ્બર-૧૪-૨૦૨૬